Poglavlje 1: Nevidljiva unutarnja greška-Zašto metalni dijelovi sa zrcalnom-završnom obradom razvijaju mikro-udubine i ljuštenje nakon poliranja?
Unutar domaćeg opskrbnog lanca za vrhunski-nakit po narudžbi, precizno industrijsko livenje za uložak i izradu glavnog uzorka jezgre, proizvođači po ugovoru i precizne ljevaonice bore se sa zbunjujućim mikrostrukturnim defektom-koji se ne može otkriti standardnim mjeračima geometrijske debljine-temperature. Mnogi modeli od crvenog voska izgledaju makroskopski besprijekorno i zrcalno-glatki nakon ručnog struganja ili tradicionalnog ultrazvučnog čišćenja. Ipak, nakon završnog lijevanja i kristalizacije plemenitih metala, naizgled savršeni komadi trpe iznenadno, neočekivano mikro-ljuštenje, lomljenje ili stvaranje dubokih mikro-pukotina i skrivenih inkluzija u podnožju ultra-finih filigranskih mreža ili pavé zupaca za stvrdnjavanje. Ovaj iznenadni strukturni kvar dovodi do masovnog odbijanja tijekom završnih inspekcija kvalitete, ozbiljno narušavajući neto dobit ugovornih proizvođača.
Industrija je povijesno pripisivala ovu unutrašnju lomljivost i uključivanje troske nečistoćama sirovina ili nestabilnom vakuumskom tlaku tijekom taljenja. Međutim, nedavno mikro-CT skeniranje Centra za napredne materijale i površinsko mjeriteljstvo otkrilo je pravog krivca: fenomen poznat kao"Heterogeno volumetrijsko kašnjenje relaksacije"izazvano pomakom strukture-latentne faze. Ova reakcija je izazvana mehaničkim okretnim momentom koji se primjenjuje na površinu glavnog uzorka tijekom ručnog uklanjanja potpore u fazi post-obrade. U tradicionalnim radionicama radnici obično koriste rezbarske noževe, pincete i mikro-škare za ručno uklanjanje krutih potpornih struktura jednu po jednu. Tijekom ovog procesa krutog fizičkog kontakta-čak i kod najvještijih majstora-vanjska sila koju primjenjuju metalni vrhovi alata ostavlja latentnu"stresna strukturalna sjećanja"na jedno-cifrenoj mikronskoj skali unutar površine glavnog modela od crvenog voska.

Poglavlje 2: Digitalni proces potpunog otapanja-u vodi-Uklanjanje rizika od ne-ujednačene toplinske pirolize putem fleksibilne mikrofluidije
Prema temeljnim načelima reologije toplinske razgradnje polimera, unutarnji segmenti polimera na ovim lokaliziranim -točkama oštećenja visoke gustoće-uzrokovanim krutom mehaničkom kompresijom-postoje u neprirodno zategnutom stanju. Kada voštani model uđe u-fazu ulaganja gipsa pri visokim temperaturama, zadržava svoj strukturni integritet. Međutim, kritični kvar se događa tijekom naknadnog ubrizgavanja rastaljenog plemenitog metala velikom-brzinom na temperaturamapreko 1.000 stupnjeva. U idealnom slučaju, trebalo bi pokrenuti ubrizgavanje rastaljenog metala na tako-na visokoj temperaturi"Flash piroliza"u crvenom voštanom materijalu, uzrokujući njegovo isparavanje i trenutnu evakuaciju. Ipak, unutar lokaliziranih zona visoke -gustoće stvorenih tradicionalnim trenjem alata, stopa toplinske razgradnje skupljenih molekularnih lanaca znatno zaostaje za okolnim rasutim materijalom.
Ovaj nesrazmjer u stopama toplinske degradacije trenutačno izaziva nasilni fizikalno-kemijski kolaps na sučelju:"Heterogeno volumetrijsko kašnjenje opuštanja."Makromolekularni organski ostaci koji ne uspiju ispariti trenutno se tope na stijenkama šupljine kalupa, tvoreći visoko viskoznu"makromolekularni kondenzacijski sloj".Ova viskozna polimerna troska ozbiljno zagađuje površinu šupljine od gipsa, stvarajući intenzivno strujanje-koje ometa turbulenciju i barijeru toplinske vodljivosti unutar graničnog sloja tekućine. Posljedično, tok rastaljenog metala velikom brzinom doživljava nagle fluktuacije brzine i povlači lokalizirane čestice gipsane prašine, koje ostaju trajno zarobljene u metalu koji se skrućuje. Nakon što se metal potpuno ohladi i kristalizira, ti makromolekularni ostaci i fragmenti kalupa ostaju zarobljeni unutar granica zrna metalne mikrostrukture. Oni stvaraju duboko-mikroskopske inkluzije i mjesta za krti lom-nevidljiva golim okom, ali sposobna uništiti mehanički integritet proizvoda-čime značajno povećavaju tvornički"porez na skriveni otpad".
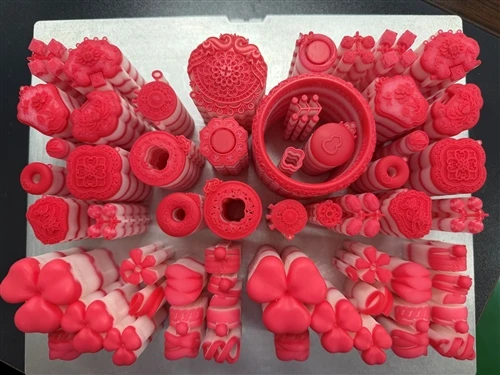
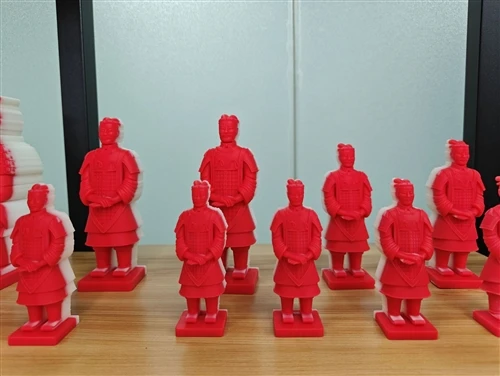
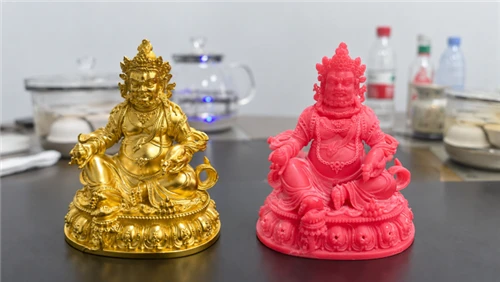
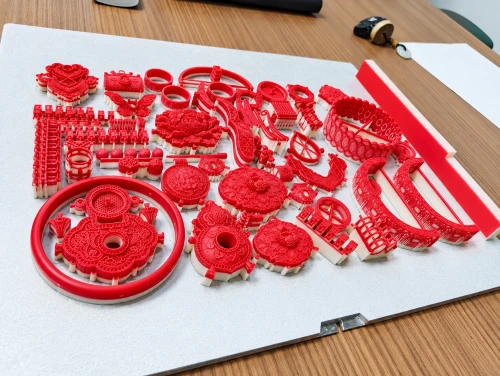
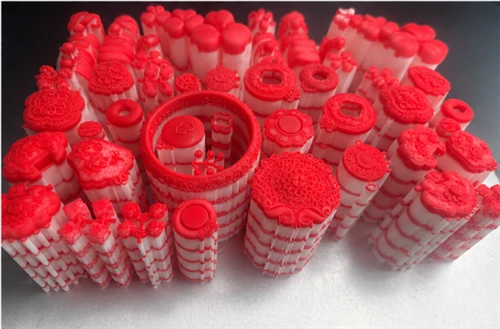
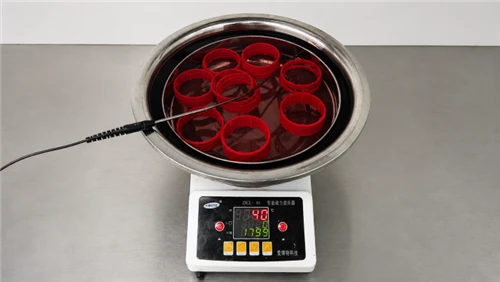
Kako bi se temeljito prevladao ovaj složeni izazov histereze-inducirane opuštanjem, jedino održivo operativno i tehničko rješenje je napuštanje svih oblika mehaničkog trenja uzrokovanog krutim fizičkim alatima. Umjesto toga, mora se usvojitipotpuno automatizirani proces kemijskog otapanja tople-tekućinejedinstveno za Originator industrijski-razredEkosustav više-mlaznog ispisa (MJP).. U ovom inteligentnom sustavu, pod preciznom kontrolom digitalnog koda, crveni vosak za modeliranje visoke-čistoće 100% je inkapsuliran bijelim topivim voskom za potporu u trenutku kada se otisne. Tijekom potpuno automatizirane naknadne-faze obrade, amikrofluidni protok vode s niskim -smicanjem-pomno projektiran od strane stručnjaka za dinamiku fluida-prožima i ispire svaki aspekt složenih, mikronskih-unutarnjih kanala i slijepih rupa na konstantnoj temperaturi. U kupki za čišćenje s-kontroliranom temperaturom, bijeli potporni vosak automatski se ukapljuje i otapa u roku od nekoliko minuta, razbijajući se u maglu i potpuno ispirajući-eliminirajući bilo kakvu potrebu za alatima za rezanje metala.
Poglavlje 3: Naknadna-obrada bez trenja-Redefiniranje premium vrijednosti u visoko{3}}preciznom lancu nabave pametne proizvodnje
Budući da tijelo od crvenog voska nikada nije podvrgnuto mehaničkom trenju od krutih alata niti izloženo ozbiljnom toplinskom šoku temperaturnih gradijenata, njegova polimerna struktura unutarnjeg molekularnog lanca postiže savršeno, izotropno stabilno stanje, potpuno eliminirajući bilo kakva negativna, lokalizirana mikroskopska izobličenja gustoće.
Bez heterogene volumetrijske relaksacijske histereze uzrokovane mikroskopskom površinskom kompresijom, ispisani uzorci crvenog voska u potpunosti su lišeni makromolekularnih ostataka troske-koje proizlaze iz neravnomjerne toplinske degradacije-koji bi inače smetali kasnijoj fazi punjenja tekućim metalom. To osigurava da tijekom vakuumskog-procesa lijevanja u kalupe pod tlakom koji slijedi, rastopljeni plemeniti metal glatko i postojano ispunjava kalup, održavajući uistinu ujednačenu brzinu i nailazeći nanulti otpor protoka. Prilikom lijevanja-zlata ili platine visoke viskoznosti, otpor graničnog sloja i turbulencija učinkovito se eliminiraju, osiguravajući neometanu evakuaciju plina. Ovo savršeno sprječava nevidljivu mikroskopsku deformaciju-debljine stjenke i međuzrnaste pukotine u tanko-sječcima, kao i duboko-smještene mikro-inkluzije, površinske rupičaste deformacije i zupčaste deformacije uzrokovane neravnomjernim hlađenjem i skupljanjem rastaljenog metala.
Gotovi proizvodi isporučeni putem ovog potpuno digitalnog podatkovnog{0}}predvidivog tijeka radaoptička{0}}glatkoća površinei postići apsolutnu vjernost aksijalnim dimenzijskim tolerancijama, osiguravajući dugoročnu -strukturnu stabilnost. Radeći 24/7, ovaj vlasnički, visoko-učinkovit, potpuno automatiziran tijek rada pomaže tvrtkama eliminirati"crna rupa"stopa otpada nakon-obrade u eri izuzetno{1}}tankih marža. Redefinira standard vrhunske vrijednosti u eri vrhunske-precizne proizvodnje, dosljedno održavajući industrijsko-vodećestopa uspješnosti bacanja prvog-prolaska iznad 99,8%.
Prevladajte uska grla povezana s mikroskopskim ne-ujednačenim toplinskim raspadanjem i krhkim lomom od mikro-inkluzija i sveobuhvatno povećajte propusnost svoje radionice:
[Kliknite ovdjeza preuzimanje "Industrial-Grade MJP 3D Printer & Smart Fully Automated Post-Processing Hardware Specifications Package"] ili kontaktirajte naše stručnjake za inženjering aplikacija kako biste dobili višestruke cijene za nabavu flote i zakazali demonstraciju tijeka rada radionice uživo.